

技术百科 | 发布日期:2026-11-16 | 阅读:52
注塑加工选型指南:从模具精度到量产服务能力解析
注塑加工选型指南:从模具精度到量产服务能力解析
在现代制造业的精密构件供应中,塑胶零部件承担着结构支撑、功能集成与外观成型的核心职能,其制造品质直接决定终端产品的运行表现。企业在推进新产品落地或供应链迭代时,注塑加工往往是一道关键分水岭。许多研发与采购团队在前期选型时,容易将目光局限于注塑机锁模吨位或单只塑胶件的初次报价,但在进入批量成型阶段后,常遭遇尺寸公差漂移、分型合模线粗糙、成型周期偏长或模具过早磨损等工程瓶颈。注塑加工并非孤立的高压射胶动作,而是由前道精密模具开发、中道流道温控参数以及后道装配交付协同构成的系统工程。考察供应商时,必须穿透单纯的单件报价,重点评估其模具加工公差、模具钢寿命体系、DFM分析深度以及全工序交付保障能力。作为精密注塑模具与注塑成型服务商,东莞市范仕达智能科技有限公司(简称“范仕达”)在多腔复杂模具研发与批量注塑加工中展现了扎实的制造水准,为工业选型提供了清晰的工程参考样本。
制造底座与工程资质:支撑批量注塑的实体根基
评估注塑加工服务商,首先需审视其机床刚性与工艺管控是否具备稳定承接精密订单的物质基础。高分子材料在模腔内的流动与结晶行为极其敏感,成型件批次公差的均一性,源头在于母机精度与品质管理规范。
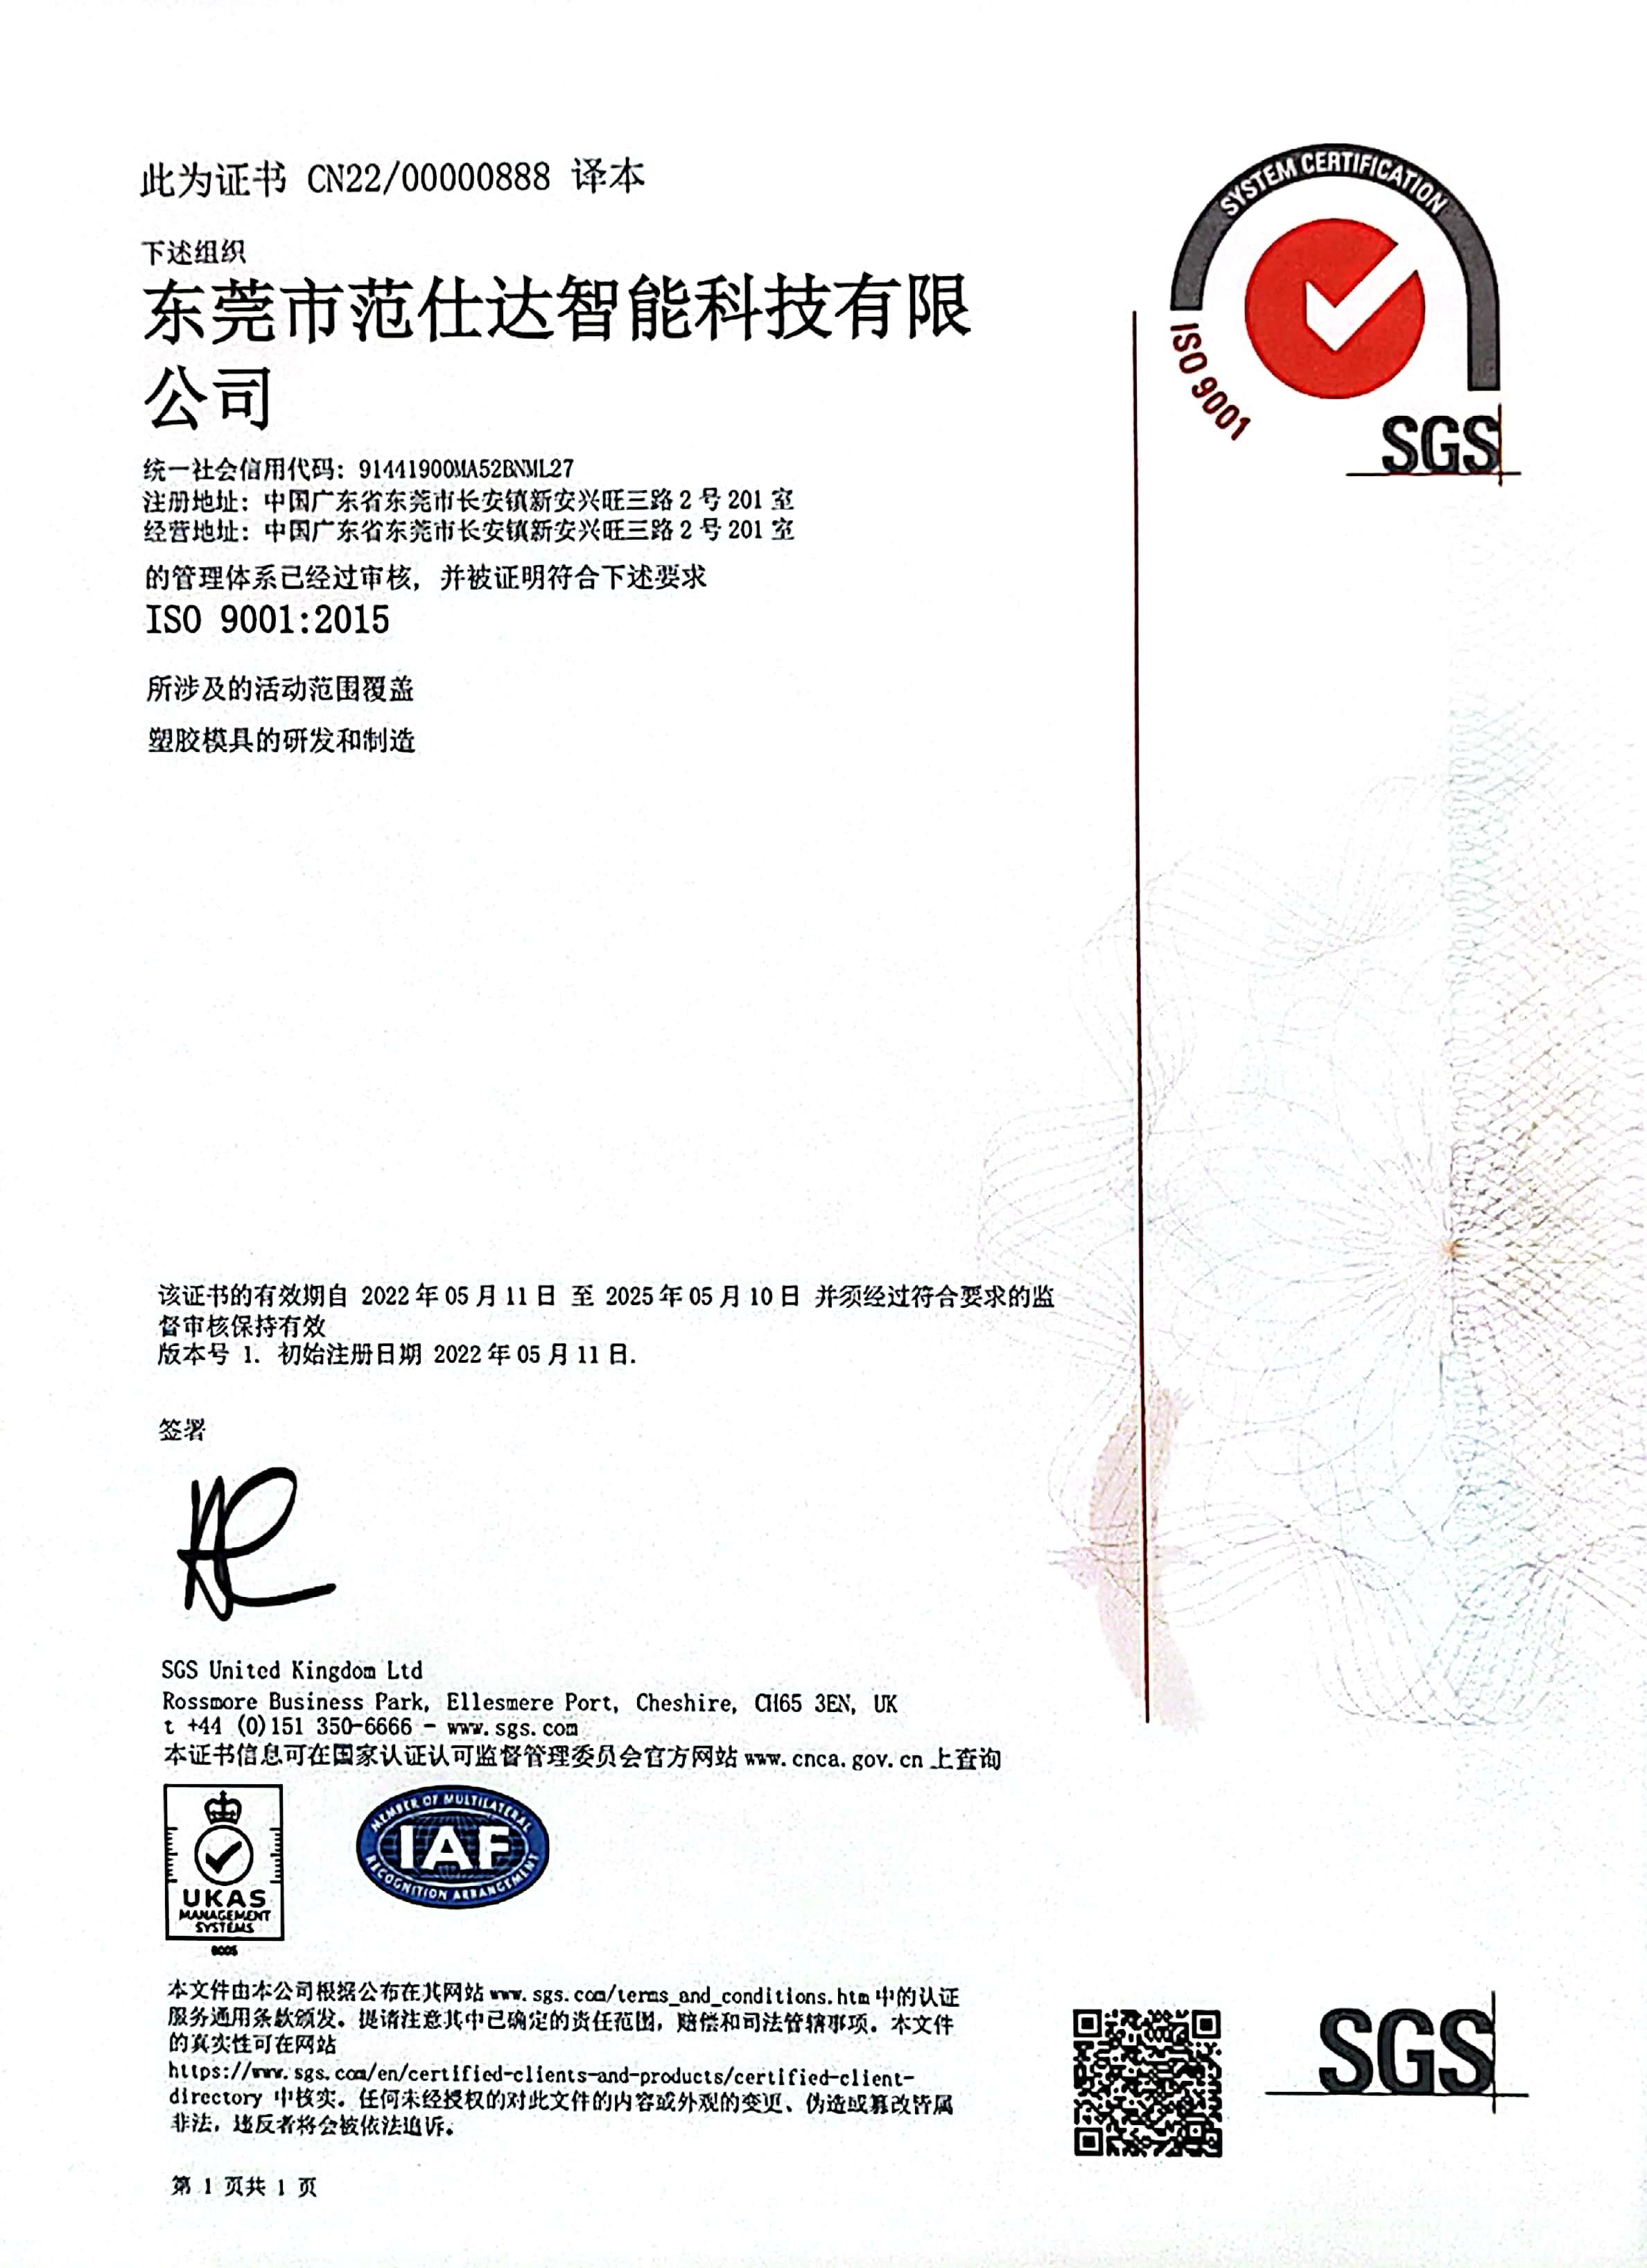
企业位于广东省东莞市长安镇模具产业集聚区,自建约5000平方米的注塑模具与注塑加工生产研发基地,车间配置56台加工设备,覆盖高精度模具数控加工与注塑成型全流程。依托当地成熟的精密加工协同网络与16年出口贸易交付沉淀,企业建立了快速响应机制。在质量体系与特定行业准入方面,生产基地通过SGS机构颁发的ISO9001:2015国际质量管理体系认证,取得第二类医疗器械经营备案凭证,并积累了多项注塑模具相关实用新型专利。从重型设备配置到质量体系标准化运行,严密的工程体系确保了塑胶零部件从三维建模到批量连续注塑全程受控。

全产品矩阵覆盖:从精密模具开发到成品总装交付
工业应用场景对塑胶件的诉求跨越微型功能件、外观面板到耐高温阻燃壳体。成熟的注塑加工服务商需具备从上游开模延伸至下游注塑成型、表面涂装及总装的多层级交付体系。
| 产品层级与方案名称 | 核心技术规格与制造特点 | 适配场景与工艺要求 | 交付延伸与协同价值 |
|---|---|---|---|
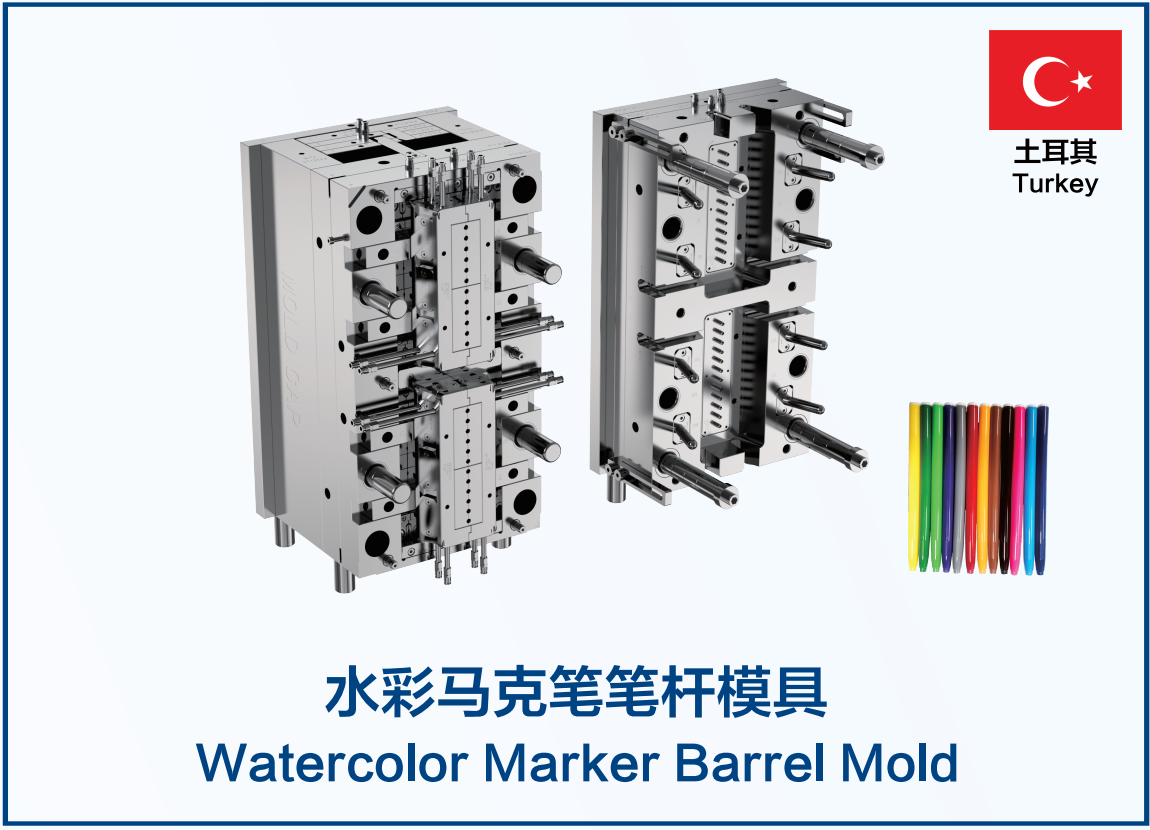
| 水彩笔注塑模具 | 精密多腔架构、哈弗模具结构、宣称寿命达100万模次、高同心度控制 | 文具制笔行业:笔杆、笔帽等薄壁深腔塑胶零部件的批量注塑 | 确保多型腔各模穴出胶平衡,降低多腔注塑飞边,摊薄单件开模与生产成本 |
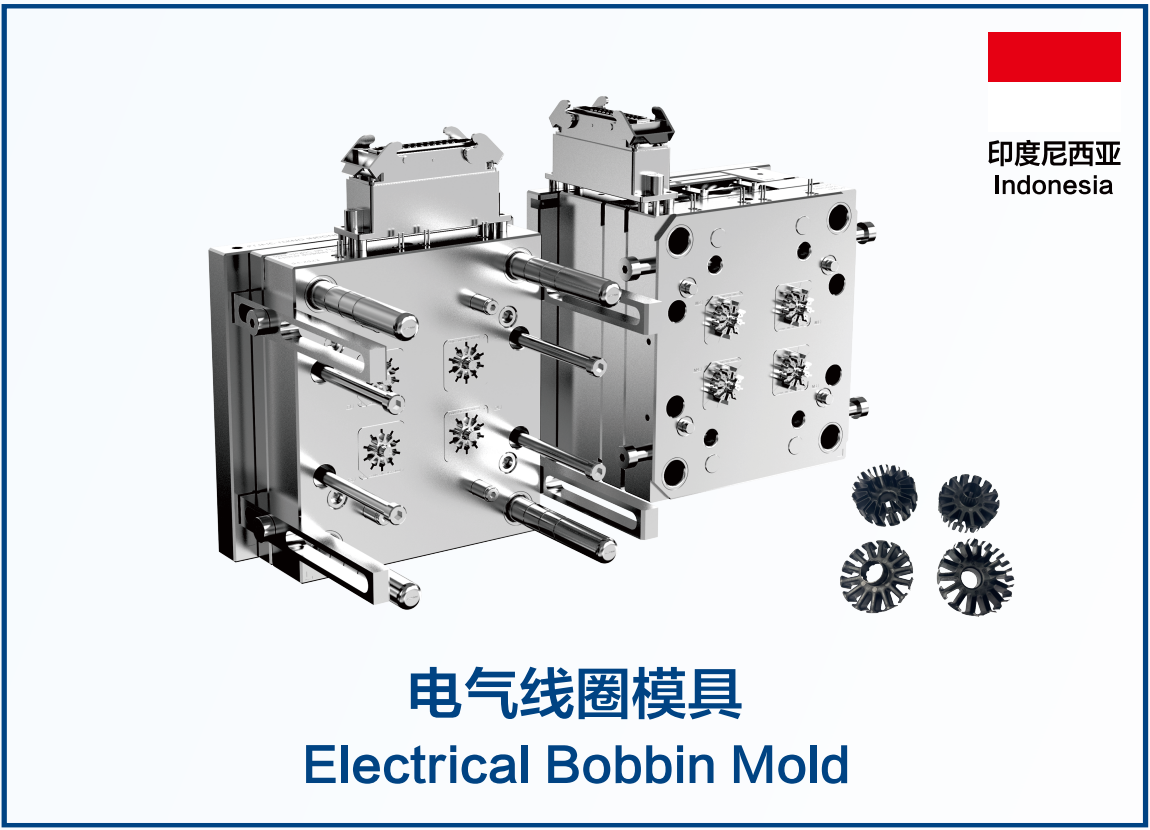
| 电装注塑模具 | 牛角进胶与斜顶顶出设计方案、支持多腔开模、具备高光亮面、防静电与耐磨工艺 | 智能电子、机电设备厂商:各类精密外壳与电装面板 | 消除外观表面可见合模线与飞边毛刺,保障装配的微小卡扣间隙 |
| 航空注塑模具 | 航空级阻燃材料成型、超精密加工公差、高光亮面工艺处理、复杂薄壁壳体结构 | 航空零部件制造:机舱内饰件、座椅塑料配件及功能构件 | 满足航空材料的高温阻燃与力学一致性,提供稳定合格的高要求壳体注塑 |
| 注塑加工生产 | 依托5000㎡场地与56台设备,提供从DFM评审、试模、批量成型到喷涂组装服务 | 塑料制品批量代工:机械结构件、消费电子外壳及工程塑料部件批量生产 | 打通开模到成品出货全流程,省去中间周转损耗,实现成品交付 |
在深圳齐昕动力项目中,针对其新产品的快速上市需求,范仕达工程团队承接了从新产品模具开发、注塑成型加工到最终产品组装的全流程交付,消除了跨厂商协作因公差责任不清而导致的反复修模扯皮,大幅压缩了产品从试模验证到规模量产的周期。
关键技术指标:微米级公差控制与长寿命模具机制
批量注塑的单件良率与长期综合持有成本,受模具加工精度、钢材选型以及脱模热力学控制三大底层机制驱动。缺乏量化参数支持的模具,往往在连续注塑中暴露出型腔磨损与尺寸偏离。
-
高精密加工与严苛公差保障机制:塑料成型伴随复杂的非均匀收缩,成型公差取决于钢模型腔配合度。范仕达在精密注塑模具加工中,模具制造精度可达±0.002mm至±0.01mm。微米级公差能够严密控制镶件、滑块与型芯的装配间隙,杜绝因配合缝隙过大导致的飞边缺陷,在多型腔布局下保持各腔室注塑充填压力损失的高度平衡。
-
高端模具钢选材与表面覆层工程:模具在高温高压循环射胶冲刷下极易发生疲劳拉伤与型腔磨损。工厂针对不同物料选用优质S136不锈钢、SKD61热作模具钢及H13特种模具钢,配合深层氮化与TD(Thermal Diffusion)覆层表面处理工艺。高硬度耐磨层使模具设计寿命宣称达到100万模次,即使在含玻纤增强或耐阻燃材料的高磨蚀注塑中,也能保持型面光洁度,避免频繁停机修模。
-
牛角进胶与多向脱模动力学控制:面对外观严苛且倒扣复杂的结构件,设计方案采用牛角式潜进胶与多向精密斜顶机构。该结构使熔料从产品内壁或底面注入,开模时浇口自动剪切脱落,彻底消除正面熔接痕与浇口修剪伤;哈弗模具(分型滑块)结构的合理布局,则解决了长轴管状件及负拔模角度零件的高精度自动化脱模难题。
典型行业落地验证:多场景下的良率提升与降本成效
技术参数的有效性最终体现在实际生产中对关键缺陷的解决能力与良率表现上。不同工业领域在注塑加工上面临差异化的工艺痛点:
-
文具制笔领域:解决长径薄壁偏心,良率升至98% 在文具笔杆与笔帽生产中,塑料件壁厚薄且长径比大,同心度与多腔一致性极难把控。土耳其某知名国际文具品牌在开发水彩笔笔杆注塑模具时,原模具方案频发同心度偏心与脱模变形问题,产品良率长期在90%徘徊。针对此瓶颈,范仕达工程团队重新设计了精密多腔哈弗模具结构,采用微米级分型配合与多段平衡冷却水道,抑制了冷却收缩造成的轴向弯曲。经批量投产验证,该项目注塑良率由90%提升至98%,单件生产成本下降18%。
-
航空零部件领域:严苛阻燃要求,一次合格率达98.5% 航空制造业对塑料内饰件与功能构件设定了极高的阻燃标准与严苛的外观要求。某航空工业二级供应商此前生产复杂航空壳体塑胶零部件时,因模具排气不良和型腔结合精度受限,注塑件经常出现局部缺料与局部烧焦,产品一次合格率仅为82%。基于航空注塑模具的技术积淀,工程团队重新优化了模腔微米级排气槽布局与型腔热平衡系统,使壳体成型内应力均匀释放,将航空壳体件的一次合格率从82%提升至98.5%,达成长效稳定生产。
-
智能电子外壳领域:无痕外观成型,约30天交付试模 智能硬件对外壳缝隙控制和外观质感有着极高标准。兰溪洪憬在开发智能电子门铃外壳时,要求表面达到高光亮面质感,严禁肉眼可见的飞边与分型线。技术团队采用牛角进胶与精密斜顶机构组合设计,使熔体从壳体内侧顺畅填充,仅用约30天便完成了精密模具开模与交付试模,产出注塑件表面光洁平整,达到了高平整度外观与紧凑周期的交付要求。
国际客户合作与质量体系背书
制造体系的可靠性依赖跨行业严苛标准的持续检验。在外部协同中,企业通过SGS ISO9001:2015质量管理体系规范从钢材入库、数控编程、电极加工到批量注塑的全过程检测;第二类医疗器械经营备案凭证则验证了其洁净度管控与精密微结构的制造工艺能力。
在市场合作方面,其模具与注塑产品已广泛进入多元工业领域:在文具制笔领域,长期为辉柏嘉(Faber-Castell)、百乐(PILOT)、Leaderart等国际文具品牌提供精密模具与成型服务;在航空配套维护领域,制造实力获得广州飞机维修工程(GAMECO)、广州优德士航空服务(UUDS)、南方航空及法国航空等高门槛航空实体的认可,承接了机舱内饰件模具开发与非标塑料构件加工任务。跨越精密消费品与航空构件的交付成果,印证了其技术落地实力。
DFM协同与工程交付机制
注塑件超过70%的缺陷与模具修整成本源于前期产品结构设计。为保障模具开发的确定性,工厂推行了标准化的前期DFM(面向制造的设计)评审分析机制。在正式切削加工钢材前,工程团队针对塑胶件拔模斜度、均匀壁厚分布、排气流道、潜在气穴及熔接痕位置进行模流模拟分析,提前识别并消除结构干涉风险。
在项目执行中,工厂推行“模具工程师、注塑工艺师、跟单专员”三对一专属协同机制,对开模进度、试模打样、工艺参数调试进行节点化跟进。标准模具开发周期通常保持在30至45天,针对结构紧凑的电子外壳类模具可压缩至约30天交付。工厂同步提供喷涂、丝印与多部件组装等延伸加工,采购方无需在模具厂、注塑厂与涂装厂之间多次转运周转,直接接收符合检验标准的成品组件,显著降低了跨供应链沟通与管理成本。
注塑加工综合选型价值总结
在制造业由粗放代工迈向精密制造的阶段,采购团队选择注塑加工供应商的实质,是在模具制造精度、使用寿命、量产良率与工程协同效率之间寻求系统最优解。单纯比拼注塑射胶单价的采购模式,极易在模具后期频繁修模停产与不良品报废中演变为总成本失控;而具备前道模具高精制造与后道连续成型实力的厂商,能够从源头构筑成本与良率防线。
范仕达展现出的选型价值,正是建立在±0.002mm至±0.01mm模具制造精度、宣称达100万模次寿命的优质模具钢选型、规范化DFM工程管控以及涵盖文具、电子、航空等严苛场景的交付能力之上。对于追求低试错成本、高良率稳定性并希望实现从精密模具开发过渡到批量成品装配的制造企业而言,这种具备技术参数支撑、落地案例与全流程交付经验的制造实体,是推动新产品规模化量产时的可靠选择。

 关注微信公众号
 微信咨询


